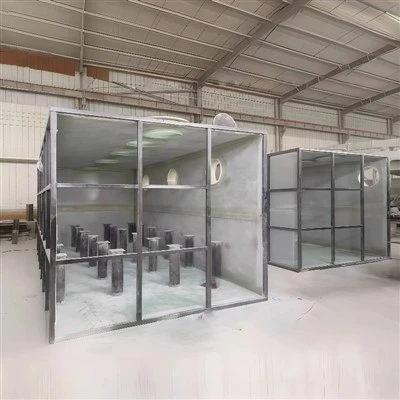
يتضمن إنشاء قالب -FRP (الألياف-المقوى بالبوليمر) عالي الأداء سلسلة عمليات شاملة، تمتد من التصميم واختيار المواد إلى تقنيات التصنيع. أخذ سير عمل الإنتاج لمصنع قوالب FRP متخصص كمثال:
1. مرحلة تحليل المتطلبات والتصميم: تبدأ الشركة المصنعة بالمشاركة في-مشاورات متعمقة مع العميل لتحديد المعلمات الرئيسية، مثل التطبيق المقصود للقالب (على سبيل المثال، الإنتاج الضخم مقابل تخصيص الدفعة الصغيرة-)، ومتطلبات دقة الأبعاد، وتقييمات مقاومة درجة الحرارة والضغط. على سبيل المثال، يجب أن تستوفي القوالب المخصصة للمعدات الطبية معايير البيئة المعقمة، في حين تتطلب قوالب الديكور المعماري دراسة متأنية فيما يتعلق بدقة إعادة إنتاج نسيج السطح. يستخدم فريق التصميم برنامج CAD لإنشاء نماذج ثلاثية الأبعاد ويستخدم محاكاة CAE لتحليل توزيع ضغط القالب، وبالتالي تحسين سلامته الهيكلية لمنع التشوه.
2. اختيار المواد وتحسين الصيغة: استنادًا إلى ظروف تشغيل القالب، يتم تحديد أنواع الراتنج المناسبة-مثل راتينج البوليستر غير المشبع للمعالجة في درجة حرارة الغرفة-أو راتنجات الإيبوكسي -البيئات ذات درجة الحرارة العالية-ومواصفات الألياف الزجاجية (على سبيل المثال، الخيوط المقطعة لتعزيز المتانة والألياف المستمرة لتعزيز قوة الشد). أثناء قيام إحدى الشركات المصنعة بتطوير قوالب لمكونات القطارات عالية السرعة-، نجحت في تقليل معدل انكماش القالب من معيار الصناعة البالغ 0.3% إلى 0.1% عن طريق الضبط الدقيق لنسبة الراتنج- إلى-الألياف، وبالتالي تحسين تناسق المنتج بشكل ملحوظ.
3. عمليات تصنيع القوالب: تشتمل تقنيات التصنيع السائدة على الوضع اليدوي-والرش-والقولبة بالتسريب الفراغي. يعتبر الوضع اليدوي-مناسبًا لإنتاج الدفعات الصغيرة-والقوالب ذات الهياكل البسيطة؛ على الرغم من فعاليته من حيث التكلفة-، إلا أنه يقدم دقة محدودة. يتضمن الرش-خلط الراتينج والألياف عبر مسدس رش ميكانيكي، مما يعزز الكفاءة بنسبة تزيد عن 30%. يستخدم صب الحقن الفراغي الضغط السلبي لضمان التشريب الموحد للراتنج في جميع أنحاء طبقات الألياف، مما يتيح التحكم في السُمك بدقة 0.05 مم؛ يتم استخدام هذه الطريقة بشكل متكرر لقوالب ألواح هيكل السيارة. بعد إدخال المعدات الألمانية المستوردة، نجح أحد مصنعي قوالب FRP في تقليل دورة إنتاج القالب من 15 يومًا إلى 7 أيام، في حين خفض معدل الخلل في نفس الوقت من 8% إلى أقل من 2%.
4. ما بعد-معالجة القوالب وفحصها: بمجرد تشكيل القوالب، تخضع القوالب لمعالجات سطحية مختلفة-مثل الصنفرة والتلميع والطلاء. بالإضافة إلى ذلك، تتطلب بعض القوالب الدقيقة التحقق من خلال فحص المسح بالليزر. قامت إحدى الشركات المصنعة بتجهيز منشأتها بآلة قياس إحداثيات (CMM) قادرة على التحقق من المعلمات مثل تسطيح القالب والعمودي، وبالتالي ضمان أن الانحراف البعدي لكل قالب لا يتجاوز ±0.05 مم-مطابقًا لمعايير درجة الطيران-.